Artykuł sponsorowany
Jak geometria rury i ustawienia lasera zmieniają powtarzalność cięcia w serii
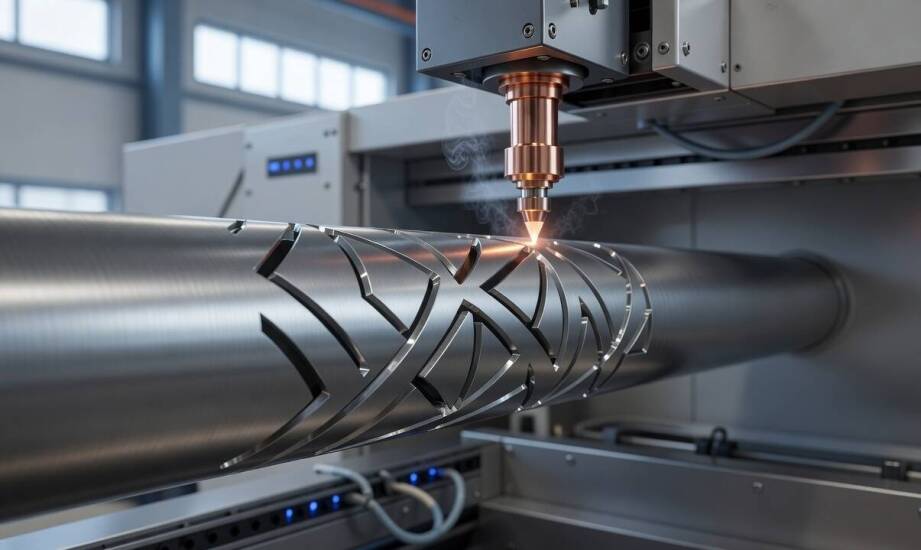
Zmiana średnicy rury, grubości ścianki lub kształtu przekroju profilu sprawia, że ten sam detal zachowuje się zupełnie inaczej podczas cięcia w serii produkcyjnej. Parametry procesu ustalone dla pierwszej partii często zawodzą przy kolejnych zleceniach. Różnice te prowadzą do widocznych wad na krawędziach oraz odchyleń w ostatecznych wymiarach gotowych elementów. Przestrzenna obróbka laserowa wymusza precyzyjne dopasowanie ustawień do specyfiki materiału za każdym razem, gdy na halę trafia nowa specyfikacja techniczna.
Przeczytaj również: Tłumaczenia symultaniczne: techniki, wyposażenie i doświadczenie
Wpływ parametrów wiązki i optyki na jakość krawędzi
Moc źródła światła, dynamika posuwu głowicy oraz właściwy dobór gazu pomocniczego decydują o prawidłowym przebiegu topienia metalu. Wyższa moc lasera pozwala na obróbkę grubszych profili przy utrzymaniu zakładanego tempa pracy. Taki zabieg nieuchronnie poszerza jednak szczelinę cięcia i wyraźnie podnosi ryzyko powstawania uciążliwego nalotu na spodniej warstwie rury.
Przeczytaj również: Grzejniki elektryczne w różnych pomieszczeniach
Odpowiednie skupienie wiązki, czyli precyzyjne umiejscowienie ogniska lasera względem powierzchni surowca, wpływa na geometrię rzazu. Przy grubszych profilach ognisko ustawia się zazwyczaj nieco poniżej zewnętrznej ścianki. Gwarantuje to głębokie i równomierne wniknięcie energii w całą grubość blachy. Błędy w kalibracji tej wartości skutkują powstawaniem stożkowych krawędzi. Taka wada uniemożliwia późniejsze prawidłowe zestawienie detali na płaskim stole spawalniczym.
Przeczytaj również: Dlaczego pompa bez uszczelnienia wału ma znaczenie przy agresywnych mediach chemicznych
Prędkość poruszania się osi maszyny wymaga rygorystycznego zestrojenia z dynamiką samego topienia. Wiązka musi skutecznie usunąć płynny metal, zanim w strukturze sieci krystalicznej utworzy się nadmiar ciepła. Zbyt powolny ruch głowicy skutkuje przegrzaniem materiału i widoczną szorstkością krawędzi. Zbyt wysoka prędkość pozostawia z kolei niedocięte fragmenty, psując nierzadko całą serię produkcyjną.
Równie ważne zadanie spełnia gaz osłonowy, który pod wysokim ciśnieniem wydmuchuje stopioną masę ze strefy roboczej. Azot gwarantuje czyste powierzchnie wolne od warstwy tlenków. Sprawdza się to doskonale podczas pracy z wymagającą stalą nierdzewną. Tlen znacznie przyspiesza proces cięcia klasycznej stali konstrukcyjnej, ale pozostawia twardą powłokę utlenioną na linii cięcia. Wymaga ona później mechanicznego szlifowania przed nałożeniem powłok malarskich.
Wydajne laserowe cięcie rur opiera się na ciągłym balansowaniu temperatury topnienia z siłą wydmuchu. Operowanie odpowiednim ciśnieniem gazu zapobiega przywieraniu żużlu do wewnętrznych ścianek profili. Właściwa kalibracja wszystkich zmiennych z poziomu pulpitu operatora zmniejsza ilość wadliwego urobku i gwarantuje powtarzalność krawędzi w skali setek sztuk.
Geometria profilu a błędy w przygotowaniu produkcji
Złożony kształt detalu potęguje trudności związane z dystrybucją ciepła. Bliskość technicznych wycięć oraz duża liczba małych otworów na krótkim odcinku rury drastycznie zwiększają lokalne nagrzewanie metalu. Energia dostarczana przez wiązkę nie ma fizycznego miejsca na rozproszenie. Ciepło szybko kumuluje się w wąskich mostkach pozostawionych pomiędzy wycięciami. Prowadzi to do niekontrolowanego topienia, wyginania cienkich ścianek, a w skrajnych sytuacjach nawet do mikropęknięć materiału bazowego.
Programiści reagują na takie zjawiska poprzez bezpośrednią ingerencję w kody maszynowe. Powszechną praktyką optymalizacyjną jest zaplanowanie przeskoków głowicy na przeciwległe końce obrabianego detalu. Ścieżka palnika skacze po całej długości profilu, pozwalając rozgrzanym sekcjom naturalnie oddać ciepło przed wykonaniem kolejnego otworu w tym samym obszarze.
Różnorodność wykorzystywanych stopów wymusza osobne podejście do próbnych cięć i ustawień lasera. Stal węglowa o grubości czterech milimetrów pochłania zupełnie inną dawkę promieniowania niż profil aluminiowy o identycznych gabarytach. Aluminium mocno odbija fale lasera, przez co znacznie trudniej poddaje się cięciu cieplnemu i wymaga użycia źródeł o bardzo wysokiej mocy szczytowej.
Utrzymanie reżimu jakościowego wymaga dogłębnej świadomości technologicznej już na etapie tworzenia dokumentacji. Brak weryfikacji rysunków w środowisku CAM prowadzi do ignorowania szerokości rzazu. Oprogramowanie obrabiarki musi nałożyć odpowiedni naddatek wielkości szczeliny cięcia, aby gotowy otwór trzymał wymiar zadany przez konstruktora. Błędy pomiarowe wychodzą najczęściej dopiero na etapie integracji elementów podczas spawania. Pominięcie zaawansowanej symulacji rzazu przed uruchomieniem maszyny skutkuje stratami materiałowymi oraz długimi przestojami linii montażowej.
Polski zakład produkcyjny Amstal dysponuje stacjami laserowymi czołowych marek Trumpf oraz Bystronic, uzupełniając możliwości wytwórcze usługami frezowania i precyzyjnego toczenia CNC. Nowoczesne zakłady w branży metalowej w naturalny sposób dążą do indywidualnego strojenia programów pod każdą obsługiwaną partię rur. Zaawansowane strategie wielkoseryjnej produkcji opierają się z kolei na płynnym łączeniu obróbki termicznej, obróbki skrawaniem oraz nakładania powłok proszkowych w jeden ściśle kontrolowany cykl przemysłowy.
Kiedy należy zmodyfikować projekt rury
Końcowy wynik obróbki profilu zależy od parametrów maszyny tylko w przypadku prostej, otwartej geometrii. Precyzyjne zestrojenie parametrów optyki, ciśnienia i prędkości suportu w zupełności wtedy wystarcza. Stabilność powtarzalnego procesu pozwala uzyskać tysiące identycznych elementów bez jakiejkolwiek modyfikacji rysunku płaskiego.
Sytuacja komplikuje się przy gęstym rozmieszczeniu okien rewizyjnych lub ostrych załamaniach przekroju nośnego. Ryzyko lokalnego przegrzania wymusza wtedy ingerencję w konstrukcję bryły jeszcze z poziomu programu CAD. Zaprojektowanie niewielkich mostków uwalniających naprężenia termiczne czy powiększenie minimalnych promieni w narożnikach ułatwia głowicy płynny ruch. Często ratuje to cały profil przed trwałym odkształceniem na ruszcie roboczym.
Wybór między korygowaniem parametrów wiązki a całkowitą przebudową detalu opiera się na fachowej analizie odkształceń próbnych. Symulowanie obciążeń cieplnych chroni budżet przed masowym odrzutem wadliwych rur i zabezpiecza opłacalność długich serii produkcyjnych.
Kategorie artykułów
Polecane artykuły

Jak zaplanować przejazd grupowy busem, żeby uniknąć chaosu przy zbiórce i dojeździe

Jak grupa interwencyjna ze Skierniewic radzi sobie z nieprzewidzianymi sytuacjami podczas meczów?

Kiedy układ cynk + proszek ma sens przy dużych konstrukcjach stalowych i aluminiowych
