Artykuł sponsorowany
Kiedy stal, ocynk i aluminium wymagają innego przygotowania przed podkładem
Trwałość ochrony antykorozyjnej konstrukcji metalowych zależy w głównej mierze od stanu wyjściowego powierzchni, na którą aplikowany jest grunt. Stal surowa, ocynk oraz aluminium charakteryzują się odmienną specyfiką fizykochemiczną i generują różne bariery utrudniające adhezję. Właściwe rozpoznanie rodzaju podłoża oraz dobór odpowiedniej metody jego oczyszczenia warunkują skuteczność całego systemu zabezpieczeń, zapobiegając przedwczesnemu łuszczeniu się powłok malarskich pod wpływem warunków atmosferycznych.
Specyfika i warstwy problemowe na powierzchniach stalowych, ocynkowanych i aluminiowych
Stal węglowa bezpośrednio po procesie walcowania na gorąco pokrywa się zendrą, czyli twardą skorupą tlenków żelaza. Zgorzelina ta wykazuje bardzo słabe wiązanie z właściwym materiałem konstrukcyjnym i powoduje szybkie odspajanie zabezpieczeń antykorozyjnych, jeśli nie zostanie całkowicie usunięta. Wymogi dotyczące stopnia przygotowania takiej powierzchni, definiowane przez normę ISO 8501-1, wskazują na konieczność zastosowania rygorystycznej obróbki strumieniowo-ściernej. Oprócz pozostałości hutniczych na materiale szybko pojawia się też rdza nalotowa. Jej luźne frakcje wymagają bezwzględnej redukcji do stopnia St 2 lub Sa 2, co w praktyce oznacza uzyskanie jednolitej bazy pozbawionej słabo przylegających ognisk korozji.
Stal ocynkowana dysponuje fabryczną barierą chroniącą przed rdzewieniem, jednak na jej zewnętrznej warstwie naturalnie zachodzą procesy pasywacji. W wyniku działania wilgoci i czynników środowiskowych na powierzchni powłoki cynkowej tworzy się biała rdza, stanowiąca mieszaninę węglanów i wodorotlenków. Biała rdza buduje porowatą, kruchą warstwę blokującą przyczepność, którą likwiduje się przy użyciu twardych szczotek nylonowych lub poprzez bardzo delikatne omiatanie ścierniwem, upewniając się przy tym, by nie uszkodzić samego ocynku. Świeże konstrukcje cynkowane ogniowo wymagają z reguły dodatkowego zmatowienia w celu wytworzenia szorstkości odpowiedniej dla farb gruntujących.
Innego podejścia technologicznego wymaga aluminium. Stop ten samoczynnie pokrywa się cienkim filmem tlenku glinu. Choć warstwa ta izoluje metal od degradacji, jej gładka struktura utrudnia bezpośrednie wiązanie chemii budowlanej. Z tego powodu elementy aluminiowe poddaje się dogłębnemu odtłuszczaniu i chemicznemu trawieniu, co skutecznie otwiera mikrostrukturę materiału i ułatwia zakotwiczenie powłok malarskich na śliskim podłożu.
Zanieczyszczenia organiczne i mechaniczne etapy oczyszczania konstrukcji
Pozostawienie obcych substancji na materiale budowlanym drastycznie skraca żywotność każdego systemu ochronnego. Oleje maszynowe, smary i tłuszcze poprodukcyjne działają jak izolatory, uniemożliwiając bezpośredni kontakt żywic z metalem. Niewidoczny gołym okiem kurz wnika w mikroskopijne szczeliny, stając się zarzewiem dla procesów utleniania rozwijających się bezpośrednio pod nałożoną farbą. Ogromne zagrożenie niosą również pozostałości po pracach spawalniczych. Rozpryski spoiwa, fragmenty żużla oraz ostre krawędzie spoin zaburzają ciągłość filmu ochronnego, powodując niebezpieczne pocienienie powłoki na newralgicznych łączeniach.
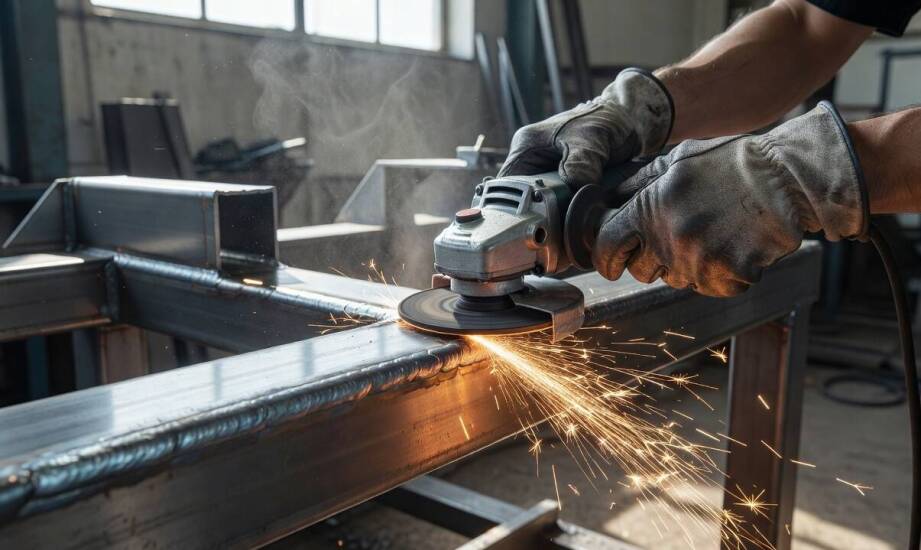
Technologia przygotowania podłoża zaczyna się od gruntownego mycia elementów. Proces ten realizuje się przy wykorzystaniu wody z detergentami alkalicznymi lub za pomocą dedykowanych zmywaczy organicznych, które skutecznie rozbijają łańcuchy węglowodorowe tłuszczów. Dopiero po wstępnym odtłuszczeniu można przejść do mechanicznej ingerencji w profil podłoża. Czyszczenie ręczne obejmuje szlifowanie i szczotkowanie, natomiast obróbkę hydrodynamiczną realizuje się urządzeniami generującymi ciśnienie ściśle określone w normie ISO 8501-4 lub dopasowane do wytycznych karty technicznej wybranego producenta. Szorstkowanie powierzchni pozwala wytworzyć odpowiedni profil kotwiczący dla żywic zawartych w powłokach bazowych.
Finałowym krokiem przygotowań jest precyzyjne osuszenie całej konstrukcji sprzężonym powietrzem. Wilgoć resztkowa ukryta w zagłębieniach metalu wywołuje zjawisko osmozy, które bardzo szybko prowadzi do pęcherzenia i pękania nałożonych warstw.
Zakończenie prac czyszczących i nadanie materiałowi wymaganej chropowatości otwiera drogę do budowy właściwego systemu ochronnego. Na idealnie przygotowaną, suchą powierzchnię trafiają w pierwszej kolejności farby podkładowe do metalu, pełniące funkcję głównego inhibitora korozji oraz warstwy sczepnej. Kiedy powłoka gruntująca ulegnie pełnemu usieciowaniu i wyschnięciu, aplikuje się warstwy nawierzchniowe, które zamykają cały proces malarski i nadają konstrukcji ostateczną odporność na promieniowanie UV. Wieloletnie obserwacje branżowe, którymi dzielą się eksperci reprezentujący Centrum BHP i Ochrony Środowiska, wyraźnie wskazują, że to właśnie staranność na wczesnym etapie obróbki mechanicznej decyduje o końcowym sukcesie. Bez rygorystycznego usunięcia zendry, rdzy i tłuszczu żaden specjalistyczny grunt nie zabezpieczy skutecznie stali czy aluminium przed destrukcyjnym działaniem środowiska.
Kategorie artykułów
Polecane artykuły

Jak zaplanować przejazd grupowy busem, żeby uniknąć chaosu przy zbiórce i dojeździe

Jak grupa interwencyjna ze Skierniewic radzi sobie z nieprzewidzianymi sytuacjami podczas meczów?

Kiedy układ cynk + proszek ma sens przy dużych konstrukcjach stalowych i aluminiowych
